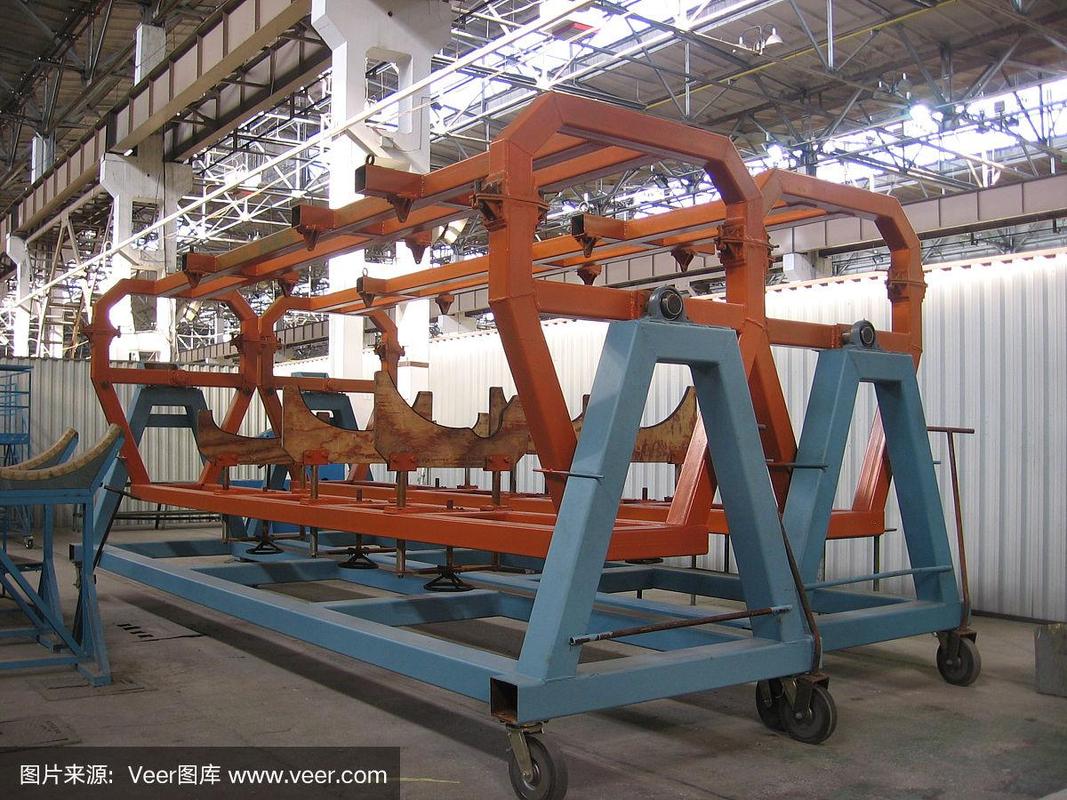
在现代化工厂的生产车间中,金属零件与备用零件的制造并非孤立的加工动作,而是一条由工业机械输送、装配作业与工程设计共同支撑的完整链条。车间既是物理空间的场所,也是技术逻辑的节点——原材料在这里经历切割、成型、热处理与精加工,最终以合格零件的形态进入装配环节或作为备件入库。理解这一过程的关键,在于把握输送、装配与设计三者之间的协同关系。
一、车间作为制造系统的起点
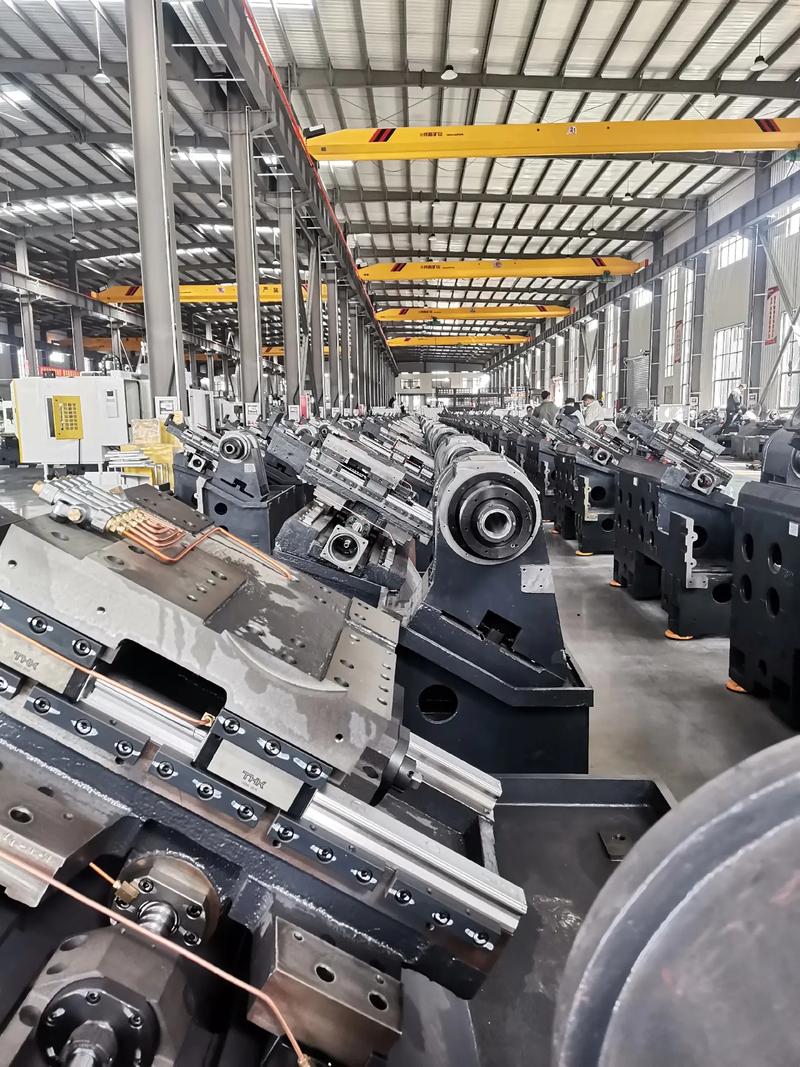
生产车间承担着金属零件和备用零件从毛坯到成品的转化任务。与大批量流水线不同,零件制造车间往往面对多品种、变批量、工艺路线各异的生产需求。这意味着车间布局、设备选型和物流组织必须具备足够的柔性。工业机械输送系统正是这种柔性的重要载体:它连接下料区、加工中心、检测工位与装配线,使工件在工序之间有序流动,减少等待与搬运损耗。对于备用零件而言,输送系统还需支持小批量、多批次的混流运行,避免因换型频繁而打乱节拍。
二、工业机械输送:车间的“循环系统”
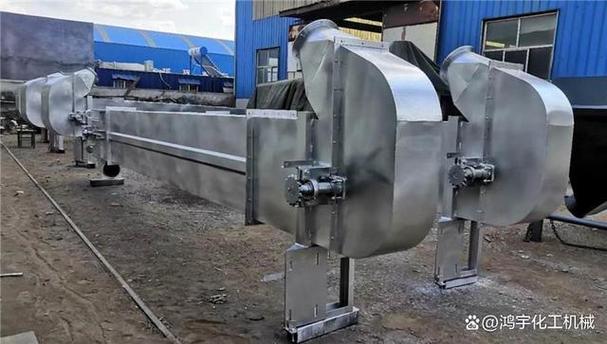
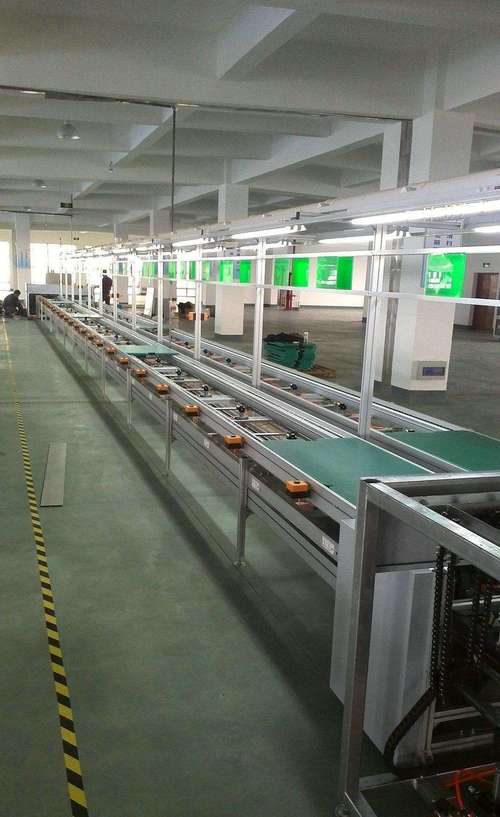
在金属零件制造场景中,输送不仅是搬运,更是节拍控制与在制品管理的手段。常见的输送形式包括辊道输送、链式输送、悬挂输送以及配合AGV的柔性路径输送。选择何种方式,取决于零件重量、形状、表面质量要求以及工序间的缓冲需求。例如,重型金属备件适合辊道或链式输送,而精密小件则更宜采用托盘式输送并配合防磕碰措施。输送系统的设计需要与车间平面布置和产能节拍同步考虑:过长的缓冲会导致在制品积压,过短则失去应对设备故障的弹性。
三、装配作业:从零件到组件的增值环节
机械设备的装配是零件制造价值链的延伸。在车间层面,装配通常分为部件装配与总装两个层级。部件装配在靠近零件加工区的位置完成,有利于缩短物流路径;总装则在独立的装配工位或装配线上进行,强调工序平衡与质量追溯。金属零件的装配质量高度依赖前道工序的一致性——尺寸公差、表面处理和标识完备性直接影响装配效率与一次合格率。因此,装配工艺设计必须与零件制造工艺衔接,明确关键配合面的加工要求与检测节点。对于备用零件,装配环节还需考虑互换性设计,确保备件在维修现场能够快速替换而不需额外修配。
四、设计与制造的双向反馈
机械设备制造及装配与设计之间的关系并非单向的“设计出图、车间执行”。在实际生产中,车间反馈是设计优化的重要输入。零件结构的可制造性、输送系统的接口匹配、装配空间的可达性,都会在试制和批量阶段暴露出设计阶段难以预见的问题。有效的做法是建立设计—工艺—车间三方参与的评审机制:设计人员理解输送与装配约束,工艺人员参与早期结构方案讨论,车间则提供设备能力与节拍数据。这种协同尤其体现在备用零件管理上——备件的设计需兼顾库存合理性、加工经济性与现场可更换性,而这些判断离不开车间实际运行数据的支撑。
五、系统协同的要点
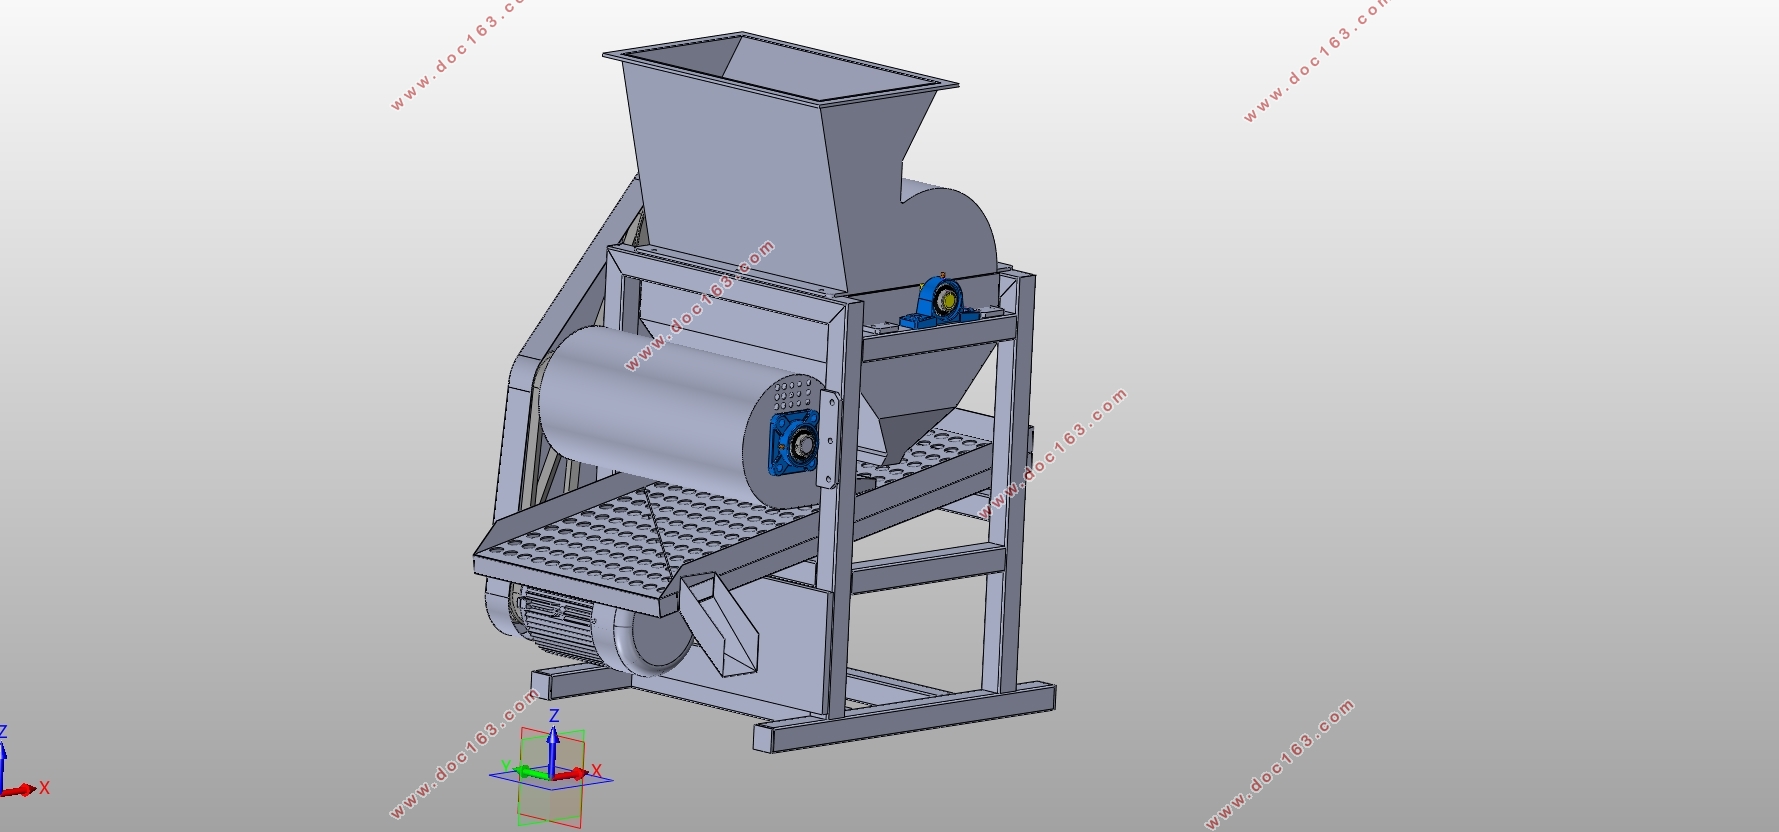
将输送、装配与设计置于同一系统中考量,需要关注几个关键点:其一,信息流与物流的同步,零件标识与工序状态应随输送过程实时更新,避免装配线因缺件或错件停线;其二,输送系统的可扩展性,应为后续产品变型或产能提升预留接口;其三,装配工位的模块化设计,使部件装配与总装能够根据订单结构灵活调整;其四,设计阶段引入制造与装配的仿真验证,减少物理试错成本。
生产车间的价值不仅在于加工设备本身,更在于输送、装配与设计之间的衔接质量。金属零件与备用零件的制造,本质上是一个从设计意图到物理实物的转化过程,而工业机械输送与装配作业是这一转化得以稳定实现的支撑条件。当车间被理解为制造系统中的一个协同节点而非孤立执行单元时,零件质量、交付节奏与备件保障能力才能同步提升。对于机械设备制造企业而言,持续优化这一协同关系,比单纯追求单机效率更具长期意义。